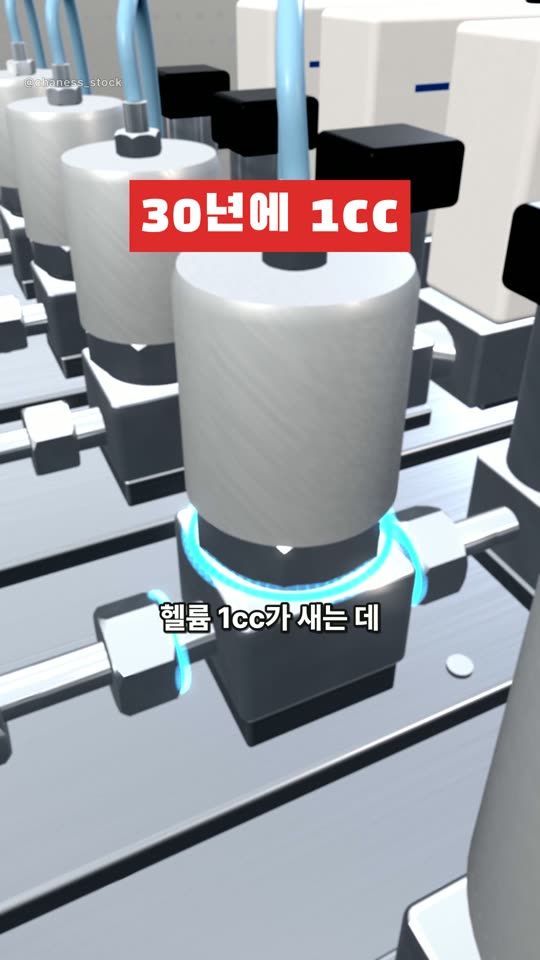
30년에 1cc 새면 불합격
130년 넘게 걸려야 합격
시트·외피·모든 밀봉부를 헬륨으로 시험해요. 헬륨 1cc가 새는 데 30년 넘게 걸리는 양 이하여야 합격이에요.
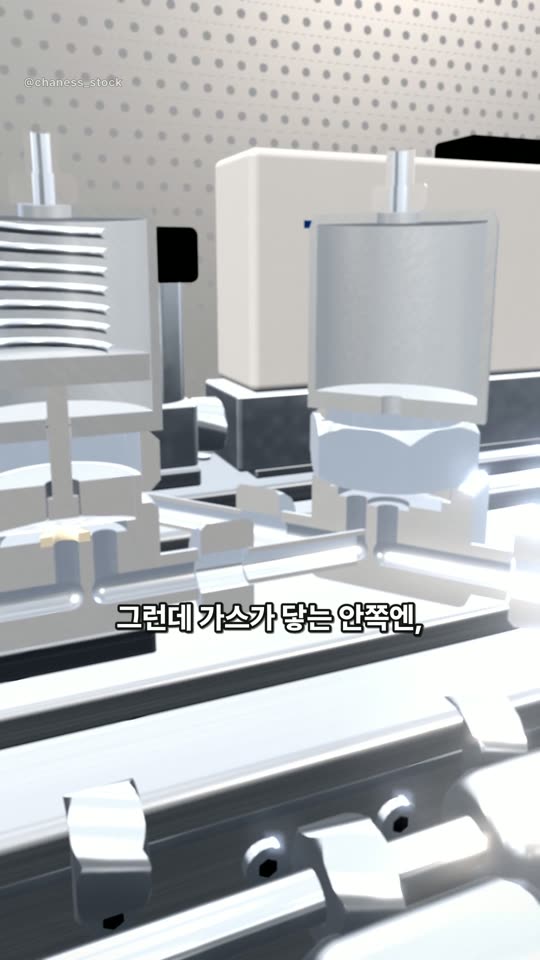
2패킹도 윤활유도 없다
가스가 닿는 부품에는 윤활제를 쓰지 않아요. 패킹 없이 금속으로 가두는 구조(packless)예요.
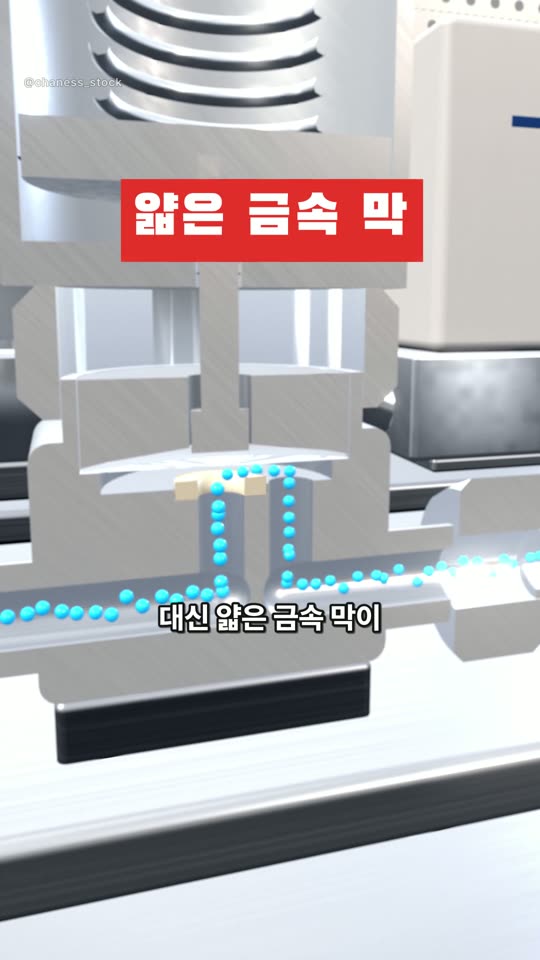
3금속 막이 휘어 막는다
핸들을 돌리면 얇은 금속 막이 눌려 시트를 막아요. 힘을 빼면 막이 제 탄성으로 둥글게 돌아와 길이 열려요.
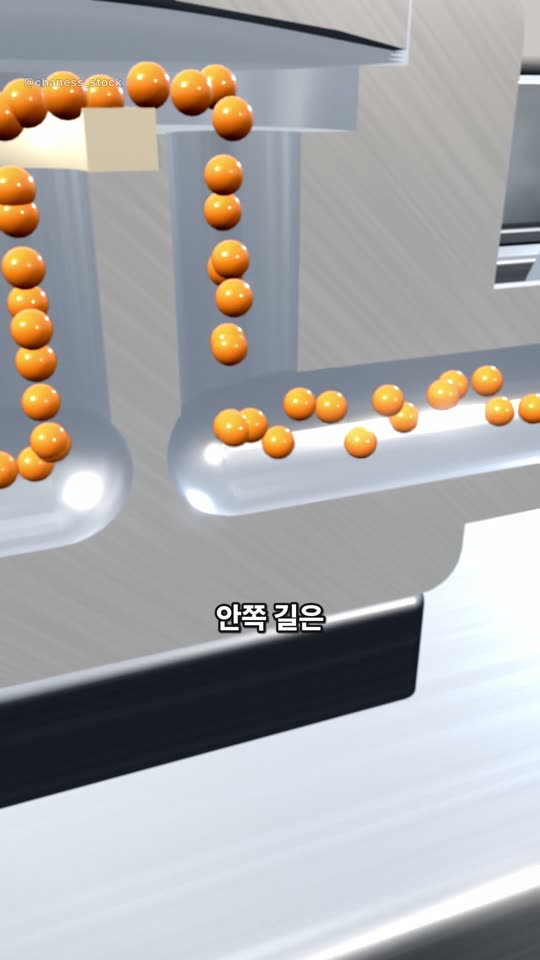
4고일 구석 없는 길
안쪽 길은 가스가 고일 구석이 없게, 한 번에 쓸려 나가도록 깎아요. 그래야 가스를 갈아 끼우기 쉬워요.
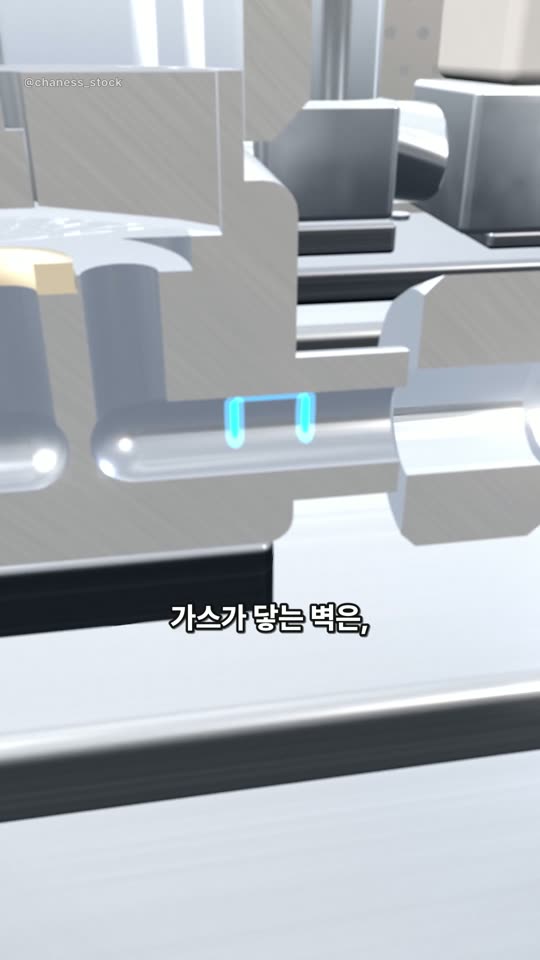
5벽 거칠기 평균 0.13µm
가스가 닿는 벽을 아주 매끈하게 만들어요. 거칠기(Ra)는 표면 높낮이가 평균선에서 벗어난 정도의 평균값이에요.
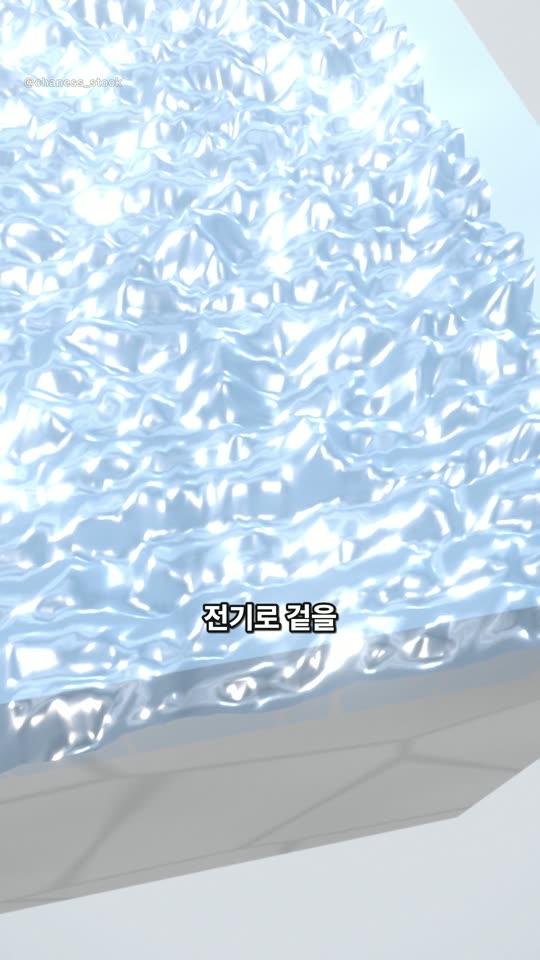
6전기로 겉을 녹여 다듬는다
전해연마는 부품을 전해액 속 양극에 걸어 표면 금속을 녹여 내요. 표면이 매끈해지고 표면의 철이 빠져 녹에 강해져요.
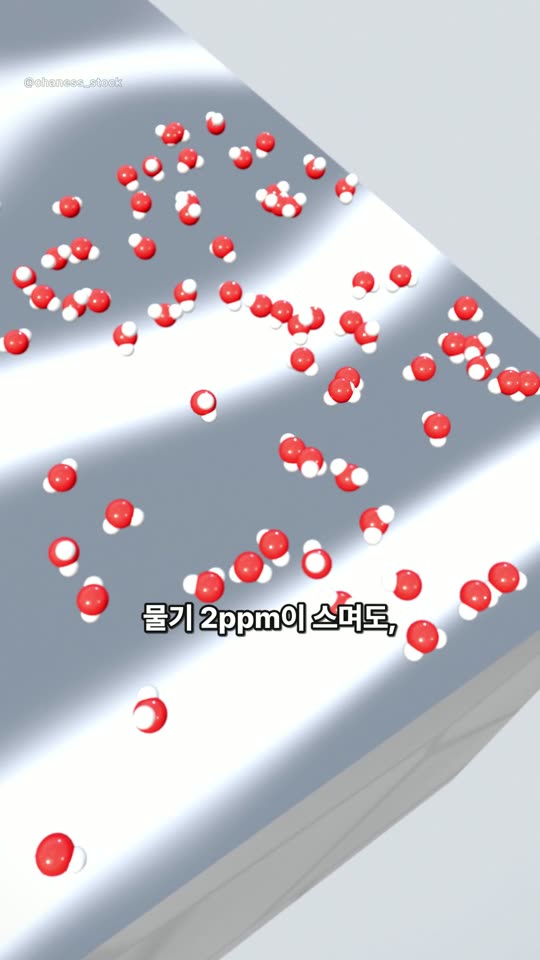
7물기도 빨리 마른다
물기 2ppm이 스며들어도 30분 안에 원래 수준으로 돌아와요. 업계 권장 시간인 4시간보다 훨씬 빠르죠.
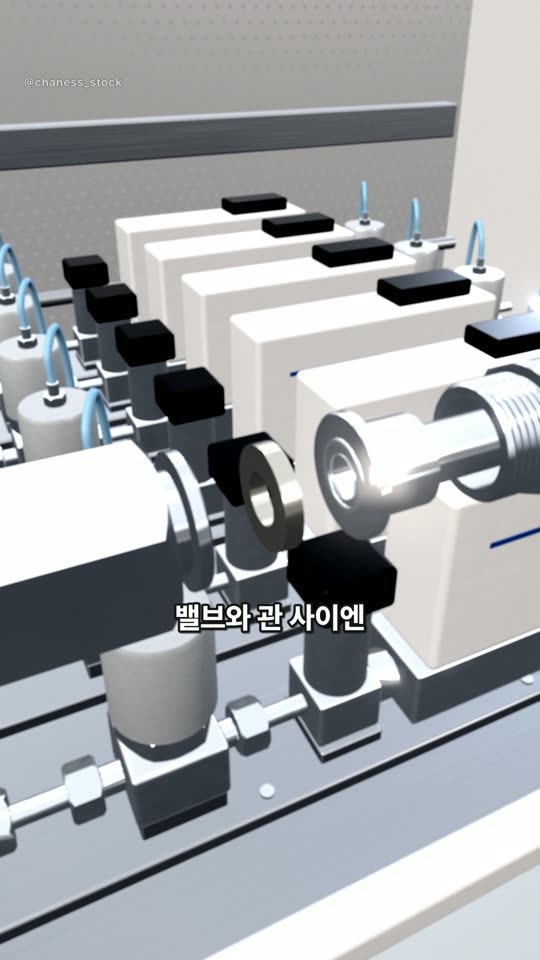
8금속 개스킷을 둥근 턱 두 개로
VCR 이음은 양쪽 끝면의 둥근 턱 두 개가 가운데 금속 개스킷을 눌러 막는 금속 대 금속 이음이에요.
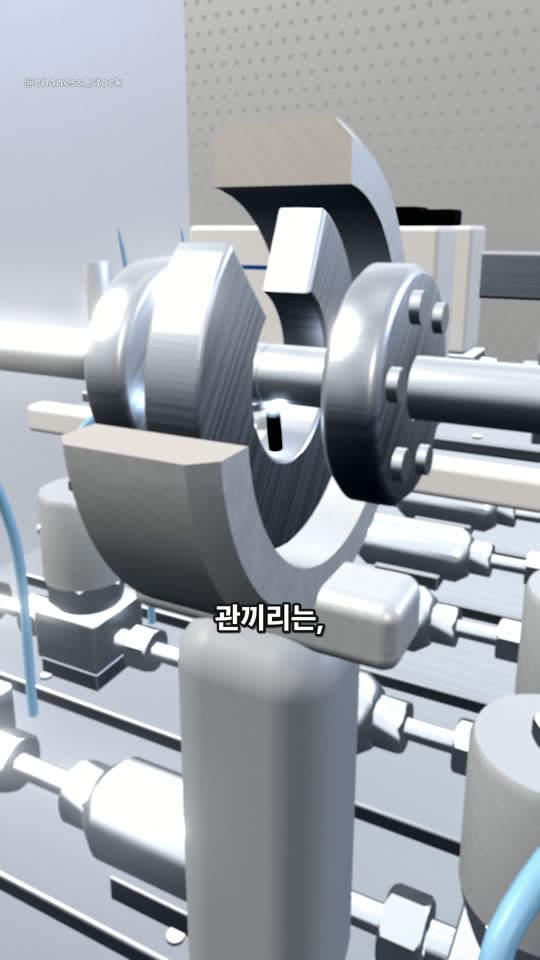
9관은 한 바퀴 돌며 녹여 붙인다
궤도 용접은 관을 고정하고 전극이 관 둘레를 360도 돌며 아크로 녹여 붙여요. 관 바깥과 안쪽에는 가스를 흘려요.
일반 밸브는 손잡이 축 둘레를 패킹으로 감싸 새는 걸 막아요. 축이 움직일 때마다 패킹이 문지르게 되죠.
이 밸브는 달라요. 얇은 금속 막 한 장이 눌리면 입구를 막고, 힘을 빼면 제 탄성으로 둥글게 돌아와 길이 열려요. 가스가 닿는 쪽에는 금속 몸통, 금속 막, 시트만 있어요.
벽도 마찬가지예요. 울퉁불퉁한 벽에는 먼지와 물기가 걸려 남아요. 그래서 전기로 겉을 얇게 녹여 매끈하게 다듬어요.
- 칩의 얇은 막은 가스를 쪼개 쌓아서 만들어요. 그 가스가 지나는 길에서 새거나 먼지·물기가 섞이면 안 되니, 밸브·이음·용접 하나하나를 시험으로 확인해요.
- 공장 안 가스 길에는 밸브, 이음, 관이 줄지어 들어가요. 그래서 이 부품들의 품질 기준이 곧 가스 길 전체의 기준이 돼요.
해외 회사는 업계에 널리 알려진 대표 업체를 골랐고, 국내 회사는 소부장 정리 자료에 나온 곳입니다. 회사 소개일 뿐 투자 추천이 아닙니다.
더 깊이 — 원문 요약·용어 정리·출처
반도체 공장의 가스 밸브는 헬륨 1cc가 새어 나가는 데 30년 넘게 걸려야(초당 10억분의 1cc 이하) 합격입니다. 그런데 가스가 닿는 안쪽에는 패킹도 윤활유도 없이, 얇은 금속 막 한 장이 휘었다 펴지며 길을 열고 닫습니다.
- 헬륨 1cc가 새는 데 30년 넘게 걸려야, 이 밸브는 합격입니다(1×10⁻⁹ cc/초 시험)
- 그런데 가스가 닿는 안쪽엔, 패킹도 윤활유도 없습니다
- 대신 얇은 금속 막이 눌려 휘면서, 가스 입구를 막습니다
- 힘을 빼면 막이 제 탄성으로 둥글게 돌아와, 길이 열립니다
- 안쪽 길은 가스가 고일 구석 없이, 한 번에 쓸려 나가게 깎았습니다
- 가스가 닿는 벽은, 거칠기가 평균 0.13µm입니다
- 전기로 겉을 얇게 녹여 내, 매끈하게 다듬은 겁니다(전해연마)
- 물기 2ppm이 스며도, 30분 안에 원래대로 마릅니다
- 밸브와 관 사이엔 금속 개스킷을 끼우고, 둥근 턱 두 개로 눌러 막습니다(VCR 이음)
- 관끼리는, 전극이 관 둘레를 한 바퀴 돌며 녹여 붙입니다(궤도 용접)
- 폰 속 칩의 얇은 막들도, 이 길을 지나온 가스로 쌓였습니다
반도체 가스 길의 밸브는 새는 양·먼지·물기를 시험으로 확인합니다. 핵심은 가스가 닿는 쪽에 움직이며 문지르는 밀봉재가 없는 다이어프램 구조, 전해연마로 평균 0.13µm까지 다듬은 벽, 고일 구석 없이 쓸려 나가는 길입니다.
부품끼리는 금속 개스킷을 둥근 턱으로 눌러 잇고(VCR), 관은 궤도 용접으로 녹여 붙입니다. 이 길을 지난 가스가 장비 안에서 쪼개져 칩의 막이 됩니다.
- 다이어프램 밸브
- 손잡이나 공기 구동기가 버튼을 누르면 얇은 금속 막(다이어프램)이 아래로 휘어 시트를 막고, 힘을 빼면 막이 제 탄성으로 둥근 돔 모양으로 돌아와 길이 열리는 밸브입니다. 축 둘레를 패킹으로 막는 일반 밸브와 달리 가스가 닿는 쪽에는 금속 몸통·금속 막·시트만 있습니다.
- 패킹
- 움직이는 축 둘레를 감싸 가스가 새지 않게 막는 밀봉재입니다. 초고순도 다이어프램 밸브는 패킹 없이 금속으로 가둡니다(packless).
- 헬륨 누설 시험
- 헬륨을 써서 시트·외피·모든 밀봉부로 새는 양을 잽니다. 영상의 밸브 규격은 초당 1×10⁻⁹ cc 이하로, 1cc가 새는 데 약 31.7년이 걸리는 양입니다.
- 거칠기 Ra
- 표면 높낮이가 평균선에서 얼마나 벗어나는지를 평균한 값입니다. 0.13µm는 1mm의 약 7,700분의 1입니다.
- 전해연마
- 부품을 전해액 속에서 양극으로 걸어 표면 금속을 보통 5~10µm 녹여 내는 처리입니다. 표면이 매끄러워지고, 표면의 철이 빠져 녹에 강해집니다.
- 316L VIM-VAR
- 탄소를 낮춘 316L 스테인리스를 진공에서 녹이고(VIM) 한 번 더 진공 아크로 다시 녹여(VAR) 불순물 덩어리를 줄인 재료입니다.
- VCR 이음
- 양쪽 부품 끝면의 둥근 턱 두 개가 가운데 금속 개스킷을 눌러 막는 금속 대 금속 이음입니다. 진공부터 양압까지 씁니다.
- 궤도 용접
- 관을 고정해 두고 텅스텐 전극이 관 둘레를 360도 돌며 아크로 녹여 붙이는 자동 용접입니다. 관 바깥에는 차폐 가스, 관 안에는 퍼지 가스를 흘리며 용접합니다.
30분 만에 마른 물기, 기준은 몇 시간이었을까요?
반도체 장비 규격(SEMI E49.8)이 권하는 회복 시간은 4시간인데, 이 밸브는 2ppm 물기를 흘린 뒤 30분 안에 원래 수준으로 돌아왔습니다.
영상 속 주황 알갱이는 먼저 차 있던 묵은 가스, 파란 알갱이는 새로 밀고 들어오는 가스입니다. 고일 구석이 없어야 한 번에 바뀝니다.
하나 더: 이 밸브는 조립과 포장을 ISO 4등급 클린룸에서 하고, 클린룸용 봉투에 두 겹으로 넣어 진공 포장해 내보냅니다.
 ▶ 영상
 ▶ 영상
 ▶ 영상
 ▶ 영상
 ▶ 영상
 ▶ 영상
 ▶ 영상
 ▶ 영상